

Wenn Sie jemals durch eine Metallstanzerei gegangen sind – oder einem Kleinserienhersteller am Tisch gegenübergesessen haben und versucht haben, einem neuen Teil Leben einzuhauchen – wissen Sie, dass die Matrize der heimliche Held des Prozesses ist. Für jeden, der Teile in kleinen bis mittleren Stückzahlen herstellt (denken Sie an Prototypenhalterungen für die Automobilindustrie, Testläufe von Luft- und Raumfahrtkomponenten oder kundenspezifische Hardware für den Verbraucherbereich), macht die Auswahl der richtigen Materialien für die Herstellung von Formen den Unterschied zwischen einem Werkzeug, das 1.000 fehlerfreie Teile fertigt, und einem, das nach 200 Teilen verschleißt, sodass Sie Zeit, Geld und Material verschwenden. Als Zulieferer von Metallstanzwerkzeugen, der seit über einem Jahrzehnt mit Kleinserienherstellern zusammenarbeitet, habe ich jeden Fehler gesehen, den es gibt: Ingenieure geben zu viel für teuren Werkzeugstahl aus, für ein Teil, das nur 500 Stück benötigt, oder machen Abstriche bei einem billigen Material, das mitten im Prototypenlauf reißt. Heute möchte ich die gebräuchlichsten Materialien für die Herstellung von Stanzformen aus Metall für Kleinserien aufschlüsseln, erklären, warum sie funktionieren (und wann nicht) und wie Sie das richtige Material für Ihre spezifischen Teileanforderungen anpassen, unabhängig davon, ob Sie eine Transferpressmatrize, ein progressives Stanzwerkzeug oder eine einfache Biegematrize verwenden.
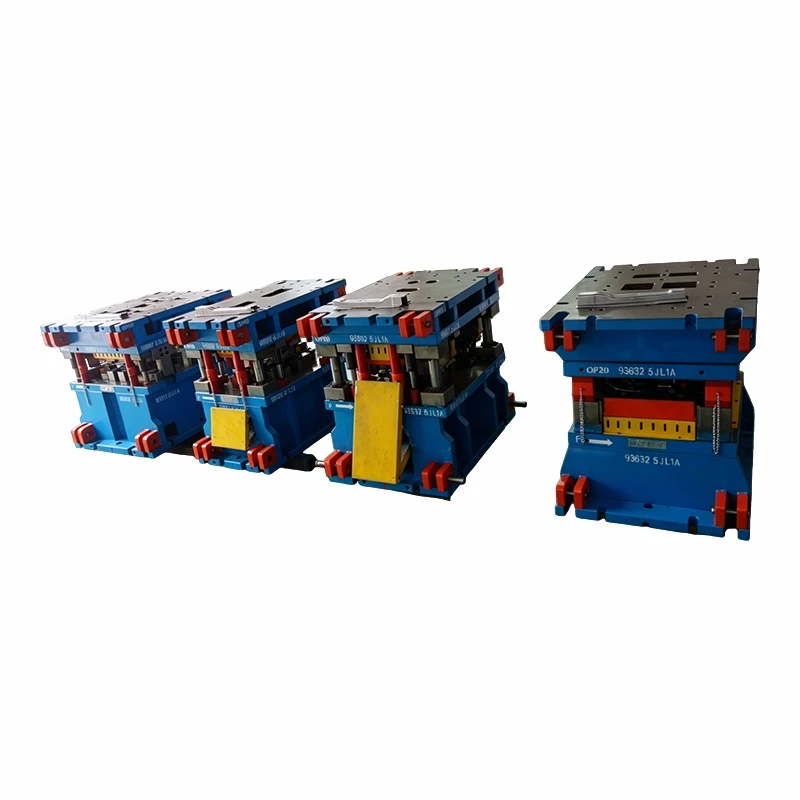

Lassen Sie uns zunächst erläutern, was das Stanzen von Metall in Kleinserien eigentlich bedeutet. Im Gegensatz zu großvolumigen Produktionsläufen, bei denen möglicherweise Millionen von Teilen pro Jahr hergestellt werden, beträgt die Stückzahl bei Kleinserien typischerweise 50 bis 10.000 Teile pro Lauf. Das ändert jede Entscheidung: Sie brauchen keine Matrize, die 10 Millionen Treffer aushält, aber Sie brauchen eine, die schnell herzustellen ist, die sich leicht anpassen lässt, wenn sich Ihr Design ändert, und die keine sechsmonatige Vorlaufzeit erfordert. Die Schlüsselkomponenten der Matrize – der Stempel (der Teil, der das Stanzen durchführt), der Matrizenblock (der Hohlraum, in den das Teil geformt wird), die Führungsstifte und der Abstreifer (der Teil, der das fertige Teil vom Stempel abstreift) – basieren alle auf unterschiedlichen Materialien, aber der Stempel und der Matrizenblock sind für die Materialauswahl am kritischsten. Beginnen wir mit dem Material, das seit Jahrzehnten ein Arbeitspferd für Kleinserien-Matrizen ist: Kaltarbeitsstahl, insbesondere A2-Werkzeugstahl.
A2 ist der unbesungene Favorit für Kleinserien-Stanzformen, und das aus gutem Grund. Da es sich um einen lufthärtenden Werkzeugstahl handelt, ist kein Abschrecken bei hohen Temperaturen erforderlich, das bei größeren Werkzeugen zu Verformungen führen kann – ein großer Vorteil für Matrizen, die oft klein sind und für kleine Stückzahlen präzisionsgefertigt werden. Für Auflagen zwischen 1.000 und 10.000 Teilen bietet A2 ein nahezu perfektes Gleichgewicht zwischen Härte und Erschwinglichkeit. Es ist schwer genug, um die üblichen Herausforderungen beim Stanzen zu bewältigen: Kaltverfestigung von rostfreiem Stahl, Fressen (das Anhaften von Metall am Werkzeug) und geringfügige Fehlausrichtungen, die bei Kleinserien auftreten können. Ich habe gesehen, dass A2 für alles verwendet wurde, vom Kern eines Transfer-Stanzwerkzeugs (ideal für kleine Auflagen mit mehreren Arbeitsgängen, bei dem jede Station auf der letzten aufbaut) bis hin zu einer eigenständigen Biegematrize für Aluminiumhalterungen. Der Haken bei A2? Es ist nicht ideal für Auflagen über 10.000 Teile – mit der Zeit beginnt seine Härte zu verschleißen, was dazu führt, dass Teile leicht außerhalb der Toleranz liegen. Bei den meisten Kleinserienprojekten ist das jedoch kein Problem. Außerdem ist die Bearbeitung viel einfacher als bei exotischeren Werkzeugstählen, sodass die Vorlaufzeiten kürzer sind – ein großes Plus, wenn Ihr Projekt einen engen Zeitrahmen hat. Ich kann Ihnen gar nicht sagen, wie oft ein Prototypen-Ingenieur in Panik zu mir kam, weil sein erstes Matrizenmaterial während des Testens gerissen war, nur damit wir A2 eintauschten, und seitdem haben sie einen fehlerfreien Lauf gehabt. Allerdings ist A2 nicht der einzige Werkzeugstahl im Spiel.
Als nächstes kommt ölhärtender Werkzeugstahl, allgemein bekannt als O1-Werkzeugstahl. Wenn A2 das Arbeitstier ist, ist O1 der zuverlässige Allrounder, perfekt für kleinste Kleinserien (50 bis 1.000 Teile). O1 härtet aus, wenn es in Öl abgeschreckt wird, was ihm eine sehr gleichmäßige Härte verleiht, und es lässt sich noch einfacher bearbeiten als A2 – daher ist es ideal für einfache Matrizen mit geringer Komplexität, die keiner starken Beanspruchung standhalten müssen. Denken Sie an einen einfachen Stempel und eine Matrize zum Stanzen runder Löcher in dünnem Stahl für ein kundenspezifisches Hardware-Teil oder an eine eigenständige Biegematrize für eine einzelne Aluminiumkomponente. O1 ist auch viel billiger als A2, was es zu einem Kinderspiel für einmalige oder sehr kleine Auflagen macht, bei denen das Ersetzen der Matrize nach ein paar hundert Treffern keine großen Kosten verursacht. Der Nachteil? Es ist weniger verschleißfest als A2 und neigt zum Erweichen, wenn es hohen Temperaturen ausgesetzt wird (z. B. wenn Sie warmgewalzten statt kaltgewalzten Stahl stanzen). Aber für das Tieftemperaturstanzen von dünnen Metallen (0,5 mm bis 2 mm) in kleinen Chargen ist O1 kaum zu schlagen. Ich habe kürzlich mit einem kleinen Luft- und Raumfahrt-Startup zusammengearbeitet, das 300 maßgeschneiderte Halterungen für Prototypentests benötigte. Durch die Verwendung von O1 für die Stanze konnten die Werkzeugkosten im Vergleich zu A2 um 30 % gesenkt werden, und die Teile kamen perfekt und ohne Probleme heraus. Wenn Sie einen einfachen Würfel für einen einmaligen Durchgang bauen, ist O1 ein guter Ausgangspunkt.
Aber was ist, wenn Ihr Kleinserienlauf etwas komplexer ist oder Sie eine Matrize benötigen, die gelegentliche Anpassungen ohne Umbau bewältigen kann? Hier kommt stoßfester Werkzeugstahl, der S7-Werkzeugstahl, ins Spiel. S7 ist so konzipiert, dass er Stößen und Stößen standhält, was ihn perfekt für Matrizen macht, die plötzlichen Belastungen standhalten müssen – wie ein progressives Stanzwerkzeug, bei dem Teile durch mehrere Stationen geführt werden, oder eine Transferpressmatrize, die Teile zwischen Arbeitsgängen mit schnellen, kräftigen Pressen bewegt. S7 ist härter als O1 und hat eine bessere Zähigkeit als A2, sodass es mit kleineren Missgeschicken umgehen kann, die bei der Produktion von Kleinserien auftreten: ein Teil, das während der Zuführung leicht falsch ausgerichtet ist, ein kleines Stück Ausschuss, das in der Matrize stecken bleibt, oder eine Designänderung in letzter Minute, die eine Anpassung des Stempels erfordert. Für Auflagen zwischen 2.000 und 15.000 Teilen ist S7 ein guter Mittelweg – nicht so teuer wie hochwertiger D2-Werkzeugstahl, aber langlebiger als A2. Ich habe gesehen, wie S7-Projekte gespeichert wurden, als bei einem Prototypenlauf ein Problem auftrat: Ein Hersteller stanzte gehärteten Stahl für ein medizinisches Geräteteil und sein A2-Werkzeug begann nach 1.200 Teilen abzusplittern. Durch den Wechsel zu S7 konnte die Auflage auf 8.000 Teile erhöht werden, genug für Tests beim Kunden, ohne dass die Kosten enorm anstiegen. Der Nachteil von S7 besteht darin, dass es etwas teurer ist als A2, daher ist es nicht die beste Wahl für sehr einfache, kleine Auflagen, aber für etwas komplexere Kleinserienarbeiten ist es die erste Wahl.
Lassen Sie uns nun über etwas sprechen, das Sie vielleicht überraschen wird: Nicht alle Werkzeugkomponenten müssen aus Werkzeugstahl bestehen. Für Kleinserienwerkzeuge, insbesondere wenn Sie mit einem sehr knappen Budget arbeiten, ist einfacher Kohlenstoffstahl (wie 1018 oder 1045) eine praktikable Option für unkritische Teile. Denken Sie an die Grundplatte der Matrize oder an die Führungsschienen, die den Stempel- und Matrizenblock in einer Linie halten – Teile, die das zu stanzende Metall nicht direkt berühren und daher nicht die gleiche Härte wie Stempel und Matrize benötigen. Kohlenstoffstahl ist günstig, leicht zu bearbeiten und eignet sich perfekt für Kleinserien-Matrizen, bei denen diese unkritischen Teile nur dazu dienen, das Kernwerkzeug an Ort und Stelle zu halten. Ich sage meinen Kunden immer: Verschwenden Sie kein Geld damit, die Grundplatte aus A2 herzustellen. Entscheidend sind die Teile, die das Metall berühren – dafür geben Sie den Aufpreis aus. Deshalb verwenden wir beim Bau kundenspezifischer Metallpresswerkzeuge für Kleinserien ausschließlich Werkzeugstahl für die aktiven Prägeflächen und Kohlenstoffstahl für die Strukturteile. Es senkt die Kosten ohne Einbußen bei der Leistung, was für Kleinserienhersteller mit knappen Budgets von entscheidender Bedeutung ist.
Moment, gibt es einen Fall, in dem sogar Werkzeugstahl für Kleinserien-Matrizen übertrieben ist? Absolut. Bei Auflagen unter 500 Teilen, insbesondere beim Stanzen von sehr dünnem Metall (unter 0,5 mm), verwenden einige Hersteller Messing oder sogar Kunststoff für die Formkomponenten. Messing ist weich, leicht zu bearbeiten und eignet sich hervorragend für sehr kleine, empfindliche Teile, bei denen Werkzeugstahl möglicherweise zu hart ist und Kratzer verursachen könnte. Ich habe kürzlich mit einem Start-up für Unterhaltungselektronik zusammengearbeitet, das 200 maßgeschneiderte Batterieklammern für einen Prototyp benötigte – der A2-Stempel wäre übertrieben gewesen und die Härte hätte winzige Grate auf der dünnen Messingklammer hinterlassen. Durch den Wechsel zu einem Matrizenblock aus Messing erhielten sie glatte, gratfreie Teile und konnten fast 50 % der Werkzeugkosten einsparen. Der Haken? Messingmatrizen nutzen sich bereits nach ein paar hundert Schlägen ab und sind daher nur für die allerkleinsten Auflagen geeignet. Kunststoff ist sogar noch Nischenprodukt und wird für einmalige Prototypenläufe verwendet, bei denen es sich bei dem Teil fast um einen Machbarkeitsnachweis und nicht um eine funktionale Komponente handelt. Ich empfehle selten Kunststoff für Matrizen, aber es ist eine gute Option, wenn Sie eine Matrize in Eile benötigen und Ihnen die langfristige Haltbarkeit egal ist.
Natürlich kommt es bei der Materialauswahl nicht nur auf den Matrizenblock und den Stempel an. Wenn Sie eine Transferpressmatrize oder ein progressives Stanzwerkzeug verwenden, müssen Sie auch andere Komponenten berücksichtigen, wie die Abstreifplatte oder die Führungsstifte, die das Teil zwischen den Arbeitsgängen ausrichten. Für diese verwenden wir häufig eine Mischung aus Werkzeugstahl und sogar Bronze – Bronze eignet sich hervorragend für Abstreifplatten, da sie selbstschmierend ist, sodass Teile nicht zerkratzt werden, und langlebig genug ist, um mehrere Zyklen zu überstehen. Für Führungsstifte verwenden wir einsatzgehärteten Kohlenstoffstahl, der günstig ist und eine harte, verschleißfeste Oberfläche hat. Aus diesem Grund wählt ein guter Lieferant von Metallstanzformen (wie unserer) nicht nur ein Material für die gesamte Form aus – wir passen jede Komponente an ihre Aufgabe an und gleichen Kosten, Haltbarkeit und Vorlaufzeit für Ihre spezifische Kleinserienserie aus.
Kehren wir noch einmal zu den üblichen Fallstricken zurück, die ich zuvor erwähnt habe. Der größte Fehler, den ich bei Kleinserienherstellern sehe, besteht darin, zu viel Werkzeugstahl für ihre Matrizen zu kaufen. Ich hatte vor ein paar Jahren einen Kunden, der 5.000 Prototypenhalterungen für die Automobilindustrie herstellte und darauf bestand, D2-Werkzeugstahl zu verwenden – einen hochwertigen Werkzeugstahl, der für Serien von über 100.000 Teilen ausgelegt ist. D2 ist sehr hart und sehr verschleißfest, aber auch teuer, schwer zu bearbeiten und hat eine lange Vorlaufzeit. Als wir die D2-Matrize lieferten, hatte der Kunde sein Design bereits angepasst, sodass die Matrize nicht einmal für die neue Halterung geeignet war. Wir wechselten zu A2, was die Hälfte der Kosten kostete und in der Hälfte der Zeit lieferte, und sie hatten eine perfekte Auflage von 5.000 Teilen, genau das, was sie brauchten. Aus diesem Grund ist es wichtig, die Auflagengröße und die Teileanforderungen zu kennen: Wenn Sie keine Matrize benötigen, die 1 Million Treffer aushält, zahlen Sie nicht dafür.
Eine weitere Gefahr besteht darin, zu wenig zu kaufen. Ich hatte einen Kunden aus der Medizintechnik, der 8.000 Teile aus gehärtetem Edelstahl stanzte und für seine Matrize O1-Werkzeugstahl verwendete. Der O1 konnte die Kaltverfestigung des Edelstahls nicht bewältigen, und nach 2.000 Teilen begann die Matrize abzuplatzen, was eine Reihe von Teilen ruinierte und die FDA-Prüfung verzögerte. Durch den Wechsel zu S7-Werkzeugstahl wurde das Problem behoben – die Zähigkeit von S7 hält kaltverfestigenden Materialien stand und seine Härte hält den Verschleiß niedrig genug für einen 8.000-Teile-Durchlauf. Deshalb ist es wichtig, nicht nur die Auflagengröße zu berücksichtigen, sondern auch das Material, das Sie stanzen, wie dick es ist und ob Ihr Teil komplexe Merkmale (wie scharfe Biegungen oder kleine Löcher) aufweist, die die Matrize zusätzlich belasten.
Letztendlich hängt das beste Matrizenmaterial für Ihr Kleinserien-Metallstanzprojekt von drei Dingen ab: Ihrer Auflagengröße, der Art des Metalls, das Sie stanzen, und der Komplexität Ihrer Matrize. Wenn Sie 50 bis 1.000 Teile aus dünnem Aluminium oder weichem Stahl verarbeiten, ist O1-Werkzeugstahl eine großartige und kostengünstige Wahl. Für 1.000 bis 10.000 Teile aus mitteldickem Stahl oder Messing ist A2-Werkzeugstahl zuverlässig und kostengünstig. Für etwas komplexere Matrizen (z. B. ein Folgestanzwerkzeug oder ein Transferprägewerkzeug), die 2.000 bis 15.000 Teile verarbeiten, bietet S7-Werkzeugstahl die Festigkeit, die Sie zur Bewältigung von Ausrichtungsproblemen und kleineren Fehlzuführungen benötigen. Für sehr einfache, unkritische Teile eignet sich einfacher Kohlenstoffstahl für Strukturkomponenten, und Messing kann eine kostengünstige Alternative für kleine, empfindliche Teile sein.
Wenn Sie sich nicht sicher sind, welches Material das richtige für Ihr Projekt ist, oder Sie es satt haben, sich mit Matrizen auseinanderzusetzen, die zu schnell verschleißen oder zu viel kosten, sind wir hier, um Ihnen zu helfen. Als Lieferant von Metallstanzwerkzeugen fertigen wir maßgeschneiderte Stanzformen, die auf den Bedarf kleiner Stückzahlen zugeschnitten sind und dabei Qualität, Kosten und Lieferzeit in Einklang bringen. Ganz gleich, ob Sie eine einfache Biegematrize für einen einmaligen Prototyp oder eine komplexe Transferpressmatrize für einen Mehrvorgangslauf benötigen, wir können Sie durch die Materialoptionen führen, um die perfekte Lösung für Ihr Projekt zu finden. Kontaktieren Sie uns noch heute, um Ihre Anforderungen an das Metallstanzen zu besprechen und ein individuelles Angebot zu erhalten.
Referenzen:
- Astakhov, Vizepräsident (2006). Metallurgie von Stanzwerkzeugen. CRC-Presse.
- DeVries, KL (2011). Werkzeugmaterialien für die Metallumformung. Gesellschaft der Fertigungsingenieure.
- Todd, RH, Allen, DK, & Alting, L. (1994). Referenzhandbuch für Herstellungsprozesse. Industrial Press Inc.
- Smith, GT (2000). Die Design Handbook (3. Aufl.). Gesellschaft der Fertigungsingenieure.